Sprühtrockner für Keramikpulver: Leitfaden zur Granulierung von Aluminiumoxid und Zirkonoxid
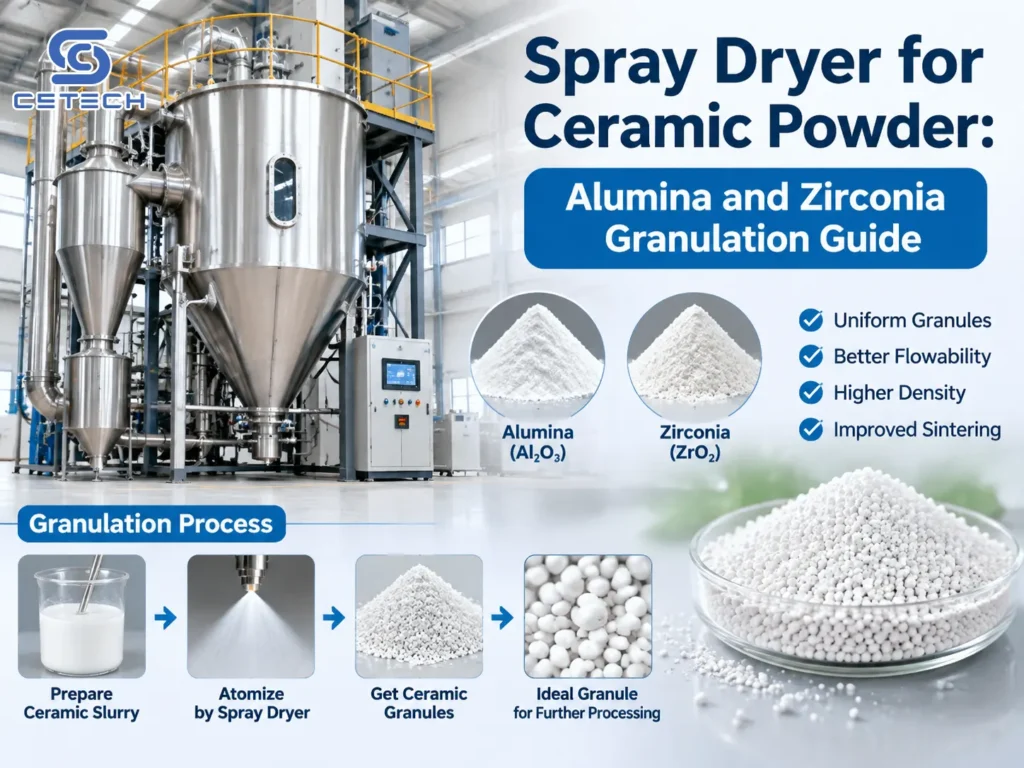
Hochleistungskeramik – Aluminiumoxid-Isolatoren, Zahnblöcke aus Zirkonoxid, Keramikmembranen und Katalysatorsubstrate – beginnen ihr Leben als sprühgetrocknetes Pulver. Die Partikelgröße, Die Kugelform und die Fließfähigkeit dieses granulierten Pulvers bestimmen direkt, wie gleichmäßig es gepresst wird, Sintern und Veredelungen. A Sprühtrockner für Keramikpulver ist also kein Verpackungsschritt; Es ist ein Granulationsreaktor, der über die Leistung des endgültigen Keramikteils entscheidet.
Dieser Leitfaden erklärt, warum Keramikingenieure Sprühtrocknung einsetzen, Was Aluminiumoxid- und Zirkonoxidschlämme von einem Trockner verlangen, wie die Partikelmorphologie gesteuert wird, und was Sie einen Lieferanten fragen sollten, bevor Sie in einen industriellen Keramiksprühtrockner investieren.
Warum Keramik überhaupt Sprühtrocknung nutzt
Rohe Keramikpulver sind ultrafein – oft darunter 1 µm – und fließen schlecht. Trockenpressen, Für isostatisches Pressen und Bandgießen ist ein granuliertes Futter erforderlich:
– Fließt gleichmäßig in den Formhohlraum
– Hat Schuss für Schuss eine konstante Schüttdichte
– Lässt sich sauber aus der Presse lösen
– Verbrennt sein organisches Bindemittel ohne Mängel
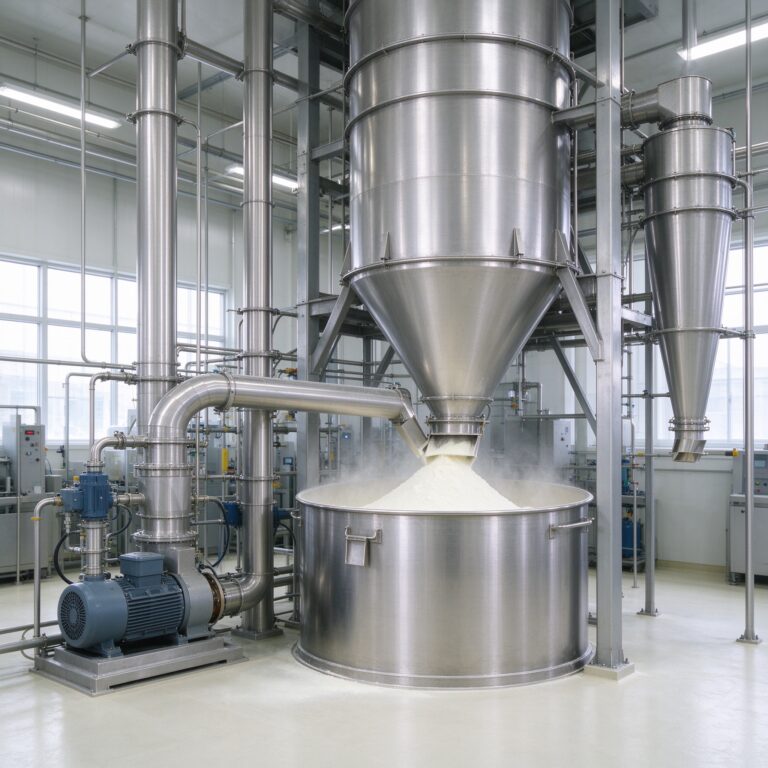
Durch die Sprühtrocknung wird eine wasserbasierte Keramikaufschlämmung umgewandelt (55–70 % Feststoffe, mit Bindemitteln wie PVA) in sphärisch, frei fließendes Granulat, typischerweise 50–200 µm. Das kugelförmige Granulat ist die kleinste technische Einheit des Keramikteils; Seine Gleichmäßigkeit kontrolliert die Variation der Pressdichte, welches die Sinterschrumpfung kontrolliert, welches die Maßtoleranz steuert.
Aluminiumoxid vs. Zirkonoxid: Schlammunterschiede
| Eigentum | Aluminiumoxid (Al₂O₃) | Zirkonoxid (ZrO₂) |
| Typische Schlammfeststoffe | 60–70 % | 55–65 % |
| Bindemittelsystem | PVA, oft mit Gleitmitteln | PVA / PFLOCK, kontrolliert auf Dentalqualität |
| Abrasivität | Hoch | Sehr hoch |
| Zielkörnchengröße | 60–150 µm | 50–120 µm |
| Zentrales Qualitätsproblem | Pressverschleiß, Staub | Yttriumoxid-Retention, thermische Stabilität |
Aluminiumoxidschlamm ist dicht und abrasiv; Zirkonoxidschlamm ist sogar noch dichter, also Pumpen, Düsen und Kammerverschleißteile müssen entsprechend spezifiziert werden. Bei Zirkonoxid in Dentalqualität kommt die Anforderung hinzu, dass die Trocknungstemperatur die Yttriumoxid-Stabilisatordispersion niemals beeinträchtigt.
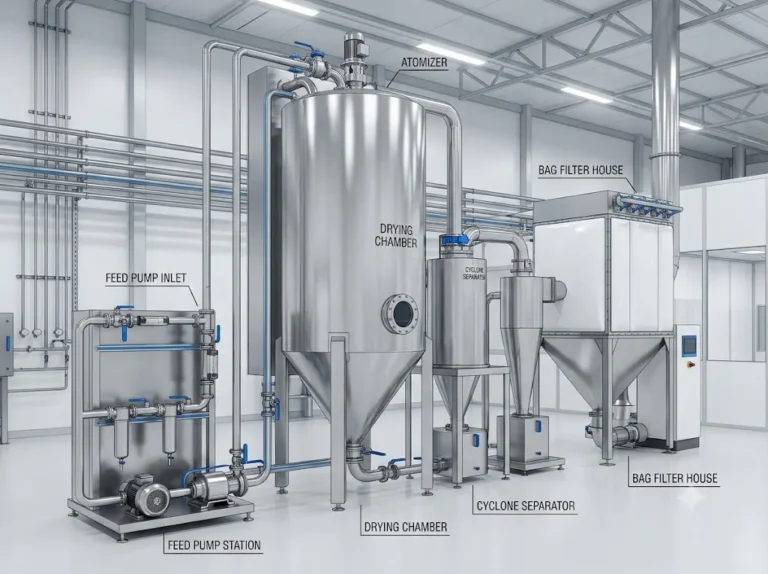
Der Keramik-Sprühtrocknungsprozess
1. Vorbereitung der Gülle. Pulver, Wasser, Dispergiermittel und Bindemittel werden in einer Kugelmühle oder einem Attritor zusammen gemahlen, bis die Viskosität stabil ist (typischerweise 300–1500 cP bei Scherung).
2. Zerstäubung. Die Aufschlämmung wird mit 2–5 MPa zu einer Druckdüse oder einem Rotationszerstäuber gepumpt, es in Tröpfchen zerbrechen.
3. Trocknen. Zuluft mit einer Temperatur von 180–250 °C trifft auf die Tröpfchen; Oberflächenwasser verdunstet, Es bildet sich ein starres, kugelförmiges Granulat.
4. Sammlung. Am Kegel tritt das Granulat aus; Feinstoffe gelangen zum Zyklon und Filter.
5. Screening und Nacharbeit. Über- und Unterkorn werden getrennt; Feinstoffe werden wieder aufgeschlämmt und nicht entsorgt.
Das gewünschte Granulat ist kugelförmig und leicht hohl, nicht solide. Hohl- oder Noppengranulat verformt sich beim Pressen gleichmäßiger und verringert die Rückfederung.
Kontrolle der Granulatmorphologie
Die Form und Struktur jedes Granulats wird durch festgelegt:
– Viskosität und Feststoffe der Aufschlämmung — Eine dickere Aufschlämmung ergibt eine größere Menge, dichtere Körnchen.
– Zerstäuberdruck / Radgeschwindigkeit — Höherer Druck oder schnellere Radgeschwindigkeit erzeugen kleinere Körnchen.
– Einlasstemperatur — zu hoch und es bildet sich sofort eine Haut auf der Granulatoberfläche, Wasser im Inneren einschließen und verursachen „Popcorn“ Risse beim Drücken.
– Konischer Winkel der Kammer — Steile Kegel reduzieren die Wandbildung klebriger, bindemittelreicher Granulate.
Für in großen Mengen gepresste Aluminiumoxid-Isolatoren, Kunden geben normalerweise Folgendes an: Korngrößenverteilung (D50, D90), Durchflussmenge (g/s durch einen standardisierten Trichter) und Variation der Pressdichte. Der Trocknerlieferant sollte in der Lage sein, alle drei in einem Pilotlauf mit der eigenen Aufschlämmung des Kunden abzustimmen.
Verschleiß und Abnutzung: Die versteckten Kosten
Keramikschlämme gehören zu den abrasiven Zufuhrmaterialien, die ein Sprühtrockner verarbeiten kann. Erwarten:
– Chromkarbid- oder Wolframkarbiddüsen anstelle von Standardstahl
– Pumpenrotoren aus Hartchrom oder Polyurethan
– Kammerverschleißauskleidungen an der Heißlufteinlasszone
– Regelmäßige Düsenüberholungen, kein Düsenaustausch
Beim Vergleich von Angeboten, Der Unterschied zwischen einem generischen Sprühtrockner und einem Keramiktrockner besteht genau in diesen Verschleißteilen und dem dazugehörigen Wartungsplan.
Energierückgewinnung und Staubkontrolle
Keramikanlagen laufen kontinuierlich. Aus wirtschaftlicher Sicht sind zwei Designoptionen von Bedeutung:
– Luftumwälzung mit Nachverbrennung reduziert den Brennstoffverbrauch, muss aber auf Bindemitteldämpfe gemanagt werden.
– Beutelfiltration Mit leitfähigen Beuteln für feinen Keramikstaub; Die eingezogenen Geldbußen machen einen erheblichen Prozentsatz der Produktion aus.
Checkliste für Lieferantenaudits für einen Keramiksprühtrockner
1. Hat der Lieferant Sprühtrockner mit Aluminiumoxid- oder Zirkonoxidschlämmen geliefert?, nicht nur Lebensmittel oder Chemikalien?
2. Können sie Ihre eigene Gülleprobe testen und die gemessene Granulatgrößenverteilung zurückgeben?, Durchflussrate und Pressdichte?
3. Was ist das Standard-Düsenmaterial?, und wie ist der Austauschzyklus für Verschleißteile??
4. Ist die Kammer gegen Abrieb ausgekleidet?, und wo sind die zu erwartenden Verschleißzonen??
5. Wie werden Bußgelder eingezogen und wieder eingeführt??
6. Wie hoch ist die garantierte Verdampfungsrate bei Ihren Schlammfeststoffen und den Einlass-/Auslasstemperaturen??
7. Bieten sie eine Güllezubereitung an? (Mühle, Entlüftungspumpe) neben dem Trockner?
8. Welche Dokumentation wird für die Wiederholbarkeit des Prozesses bereitgestellt? (Chargenprotokolle, Parameterprotokollierung)?
FAQ
Q: Welche Korngröße benötige ich zum Trockenpressen von Aluminiumoxid-Substraten??
A: Die meisten elektronischen Aluminiumoxidsubstrate pressen bei einem D50 etwa 80–120 µm, mit Bußgeldern unten 20 µm minimiert, um Staub und Chipverschleiß zu reduzieren.
Q: Warum reißen meine gepressten Keramikteile nach dem Sintern??
A: Risse sind oft auf zu stark getrocknetes oder überhitztes Granulat zurückzuführen, dessen harte Oberflächenhaut sich beim Pressen nicht gleichmäßig verformt. Überprüfen Sie zunächst die Einlasstemperatur und das Bindemittelsystem.
Q: Kann ein Trockner zwischen Aluminiumoxid und Zirkonoxid umschalten??
A: Ja, mit gründlicher Reinigung zwischen den Kampagnen und verhärteten Verschleißteilen. Das Risiko einer Kreuzkontamination ist der Grund, warum viele Betriebe Leitungen nur einer einzigen Chemie zuordnen.
Q: Ist ein Rotationszerstäuber oder eine Druckdüse besser für Keramikschlämme??
A: Rotationsräder bewältigen hohe Durchsätze und Schleifmittelzuführungen gut; Druckdüsen ermöglichen engere Größenverteilungen für Präzisionskeramik. Wählen Sie basierend auf Ihrer Ziel-Granulatgrößentoleranz.
Kontaktieren Sie uns
Schicken Sie uns Ihre Schlammfeststoffe %, Zielkorngröße, und erforderliche Pressleistung kg/h, und wir senden Ihnen ein auf Verdunstung ausgelegtes Angebot mit Verschleißteilspezifikationen und einer Pilotlaufoption zurück. Unser Engineering-Team unterstützt Aluminiumoxid, Zirkonoxid, Siliziumkarbid und andere fortschrittliche Keramikgranulationsprojekte. Erreichen Sie uns über die Kontaktseite oder WhatsApp.